
CÓMO USARLA
Esta cápsula reúne lo que el examen CMRP pregunta
sobre cómo se decide qué mantenimiento hacerle a un
equipo y cómo se corrige la estrategia cuando algo falla.
Cada sección empieza con un recuadro FUENTE, que
resume en paráfrasis lo que dice el libro o la norma e
indica la página exacta, y sigue con la explicación de
Pabelon, un ejemplo y el error típico del examen. Si tu
reporte te asignó un ID (por ejemplo L-3.3-02), ve directo
a la sección que lo lleva. Las páginas son las del PDF de
cada fuente.
Lo que dice la fuente, con libro y página
Ejemplo resuelto
Ojo en el examen: el error típico
EN ESTA CÁPSULA
1. Qué es el RCM: las siete preguntas y los
cuatro principios
2. Falla funcional, falla potencial, modo,
causa y efecto
3. Consecuencias de falla y fallas ocultas
4. El intervalo P-F y la frecuencia de las tareas
a condición
5. Qué técnica predictiva detecta qué modo
de falla
6. ¿Qué tarea aplica? El diagrama de decisión
7. FMEA / AMFE y el número de prioridad de
riesgo (NPR o RPN)
8. RCA: causa raíz contra causa superficial
9. Eliminación de defectos
10. Confiabilidad dirigida por el operador
(ODR) y mantenimiento autónomo
Práctica tipo examen y respuestas
1
Qué es el RCM: las siete preguntas y los cuatro principios
LO QUE DICE LA FUENTE Moubray, RCM II (español), cap. 1, págs. 20–21
Para Moubray, mantener significa garantizar que el activo conserve el desempeño que esperan quienes lo
usan, y el RCM es el proceso con el que se decide qué hacer para conseguirlo dentro del contexto
operacional vigente. El proceso se ordena en siete preguntas, que van de las funciones a lo que se hace
cuando no existe una tarea proactiva adecuada.
LO QUE DICE LA FUENTE Gulati, Maintenance and Reliability Best Practices, 3ª ed., cap. 8, págs. 115–117
Gulati presenta el RCM como un proceso estructurado para obtener un plan de mantenimiento aplicable y
efectivo que reduzca la probabilidad de fallas funcionales. Lo resume en cuatro principios: preservar la
función del sistema, identificar los modos de falla que pueden anular esa función, priorizar por riesgo y
seleccionar solo tareas aplicables y efectivas. Describe además un proceso de nueve pasos, desde la
selección del sistema hasta mantener vivo el programa.
El cambio de fondo que propone el RCM es dejar de mantener el equipo “porque sí” y mantener la función
que ese equipo cumple para el negocio. Una bomba no se mantiene para que esté bonita: se mantiene
porque debe mover cierto caudal a cierta presión. Si la bomba tiene una gemela de respaldo, o si su falla no
detiene nada, la estrategia cambia aunque el equipo sea idéntico. Por eso el RCM siempre arranca por el
contexto operacional.
Las siete preguntas del RCM (en el orden en que se responden):
• ¿Cuáles son las funciones y los parámetros de desempeño del activo en su contexto operacional actual?
• ¿De qué manera falla en cumplir esas funciones? (fallas funcionales)
• ¿Qué causa cada falla funcional? (modos de falla)
• ¿Qué pasa cuando ocurre cada falla? (efectos)
• ¿En qué sentido importa cada falla? (consecuencias)
• ¿Qué se puede hacer para predecir o prevenir cada falla? (tareas proactivas)
• ¿Qué se hace si no se encuentra una tarea proactiva adecuada? (acciones “a falta de”)
Una tarea es aplicable (técnicamente factible) si logra alguno de tres propósitos: prevenir o mitigar la falla,
detectar su inicio o descubrir una falla oculta. Es efectiva (vale la pena) si cuesta menos que las
consecuencias que evita, comparada con las demás opciones, incluida la de correr a falla.
Gulati también subraya algo que el examen suele preguntar: la mejor oportunidad de aplicar RCM es en el
diseño y la construcción del activo; en equipo existente sigue dando beneficios, pero el mantenimiento solo
puede conservar la confiabilidad que el diseño trae de origen (cap. 8, págs. 113 y 116).
EJEMPLO RESUELTO
Planta con 40 bombas. ¿Dónde empezar el RCM? Gulati recomienda usar Pareto sobre costo total de
mantenimiento, horas de paro y número de correctivos para elegir los “malos actores” (cap. 8, pág. 117).
Si 6 bombas concentran el 78 % del costo y del paro, el primer análisis se hace en esas 6; las otras 34 pueden
esperar a la segunda ola.
OJO EN EL EXAMEN
El error típico es creer que RCM es una lista de tareas por tipo de equipo, o empezar por la pregunta 6 (qué
tarea hago). Si no sabes recitar las siete preguntas en orden, empieza por aquí.
Otro error frecuente: pensar que RCM busca preservar el equipo. Busca preservar la función.
2
Falla funcional, falla potencial, modo, causa y efecto
LO QUE DICE LA FUENTE Moubray, RCM II (español), cap. 3, págs. 61–62, y cap. 4, págs. 69–70
Una falla es la incapacidad de un activo de hacer lo que sus usuarios quieren. Como cada activo tiene varias
funciones con su propio estándar, la falla funcional se define por función: el estado en que el activo no
alcanza el desempeño aceptable en esa función. El modo de falla, en cambio, es el evento que causa la falla
funcional, y debe describirse con un sustantivo y un verbo lo bastante específicos como para poder elegir
cómo manejarlo.
LO QUE DICE LA FUENTE Gulati, cap. 8, pág. 114 (términos clave)
Gulati define falla potencial como una condición que indica que la falla funcional está por ocurrir o ya está en
proceso; causa de falla como la razón por la que algo salió mal; y efecto de falla como lo que sucede cuando
ocurre el modo de falla.
LO QUE DICE LA FUENTE SMRP BoK Pilar 5 (español), 5.6.1.2 y 5.6.2.6, págs. 17–18
El reporte de fallas en la orden de trabajo es indispensable para poder hacer un análisis de modos y efectos
de falla bien fundado.
Cinco palabras que el examen mezcla a propósito. Con un mismo ejemplo se separan fácil:
| Término | Qué es | Bomba que debe dar 800 L/min |
|---|---|---|
| Función | Lo que el usuario quiere que haga, con su estándar | Transferir agua a no menos de 800 L/min |
| Falla funcional | El estado de no cumplir ese estándar | Entrega menos de 800 L/min (falla parcial) o no entrega nada (falla total) |
| Falla potencial | Señal detectable de que la falla funcional viene | Vibración en 1X creciendo; temperatura de rodamiento al alza |
| Modo de falla | El evento que provoca la falla funcional | Impulsor desgastado por erosión |
| Causa | Por qué ocurrió el modo | Sólidos en el agua por falta de filtro en la succión |
| Efecto | Qué pasa cuando ocurre | Baja el nivel del tanque; en 40 min se detiene la línea 3 |
Fíjate en dos cosas. Primero, una pérdida parcial de desempeño también es falla funcional: la bomba que
bombea 600 L/min “funciona”, pero falló. Segundo, una sola función puede tener varias fallas funcionales, y
cada falla funcional varios modos.
Por qué importa en la orden de trabajo (subárea 5.6): si el técnico cierra con “se reparó bomba”, no hay
modo ni causa registrados y nadie podrá hacer después un FMEA ni un RCA con datos. Gulati comenta que es
común encontrar historiales que solo dicen “se arregló la bomba” (cap. 8, pág. 119). Una OT bien
documentada registra la condición encontrada, el modo, la causa probable y lo que se hizo.
EJEMPLO RESUELTO
Compresor de aire que debe mantener 7 bar en el cabezal y hoy mantiene 5.5 bar. ¿Qué tipo de falla es? Es
una falla funcional (parcial): no cumple el estándar de 7 bar, aunque sigue operando. No es “condición
insegura” ni “paro de equipo”.
OJO EN EL EXAMEN
El error típico es llamar “falla” solo al paro total, o confundir el modo (impulsor desgastado) con la causa
(sólidos en el agua) o con el efecto (baja el nivel del tanque).
Pregúntate: ¿es un estado (falla funcional), un evento (modo), un porqué (causa) o una consecuencia
(efecto)?
3
Consecuencias de falla y fallas ocultas
LO QUE DICE LA FUENTE Moubray, RCM II (español), cap. 5, págs. 110–145
Moubray clasifica las consecuencias en cuatro grupos: de seguridad y medio ambiente, operacionales
(afectan producción, calidad, servicio o costo de operación), no operacionales (solo cuesta la reparación) y
de fallas ocultas. Una falla es oculta si su pérdida de función, por sí sola y en condiciones normales, no es
evidente para los operadores (págs. 128–129).
LO QUE DICE LA FUENTE Moubray, RCM II (español), cap. 8, págs. 186–188
Si no se encuentra una tarea proactiva que reduzca a un nivel tolerable el riesgo de la falla múltiple asociada
a una función oculta, se debe hacer periódicamente una tarea de búsqueda de fallas; si tampoco eso es
viable, la siguiente opción puede ser el rediseño.
LO QUE DICE LA FUENTE Gulati, cap. 8, págs. 114 y 121
Una tarea de búsqueda de falla es una tarea programada que verifica si ya ocurrió (o está por ocurrir) una
falla oculta. En el árbol lógico de Gulati, la primera pregunta es si los operadores se dan cuenta de que algo
ocurrió; si no, el modo se marca como oculto (D).
Las fallas ocultas viven casi siempre en dispositivos de protección: válvulas de alivio, disparos por alta
temperatura, bombas de respaldo, alarmas, paros de emergencia, detectores de gas. Mientras la función
protegida trabaja bien, nadie sabe que la protección está muerta. La consecuencia aparece solo cuando
coinciden dos cosas: falla la función protegida y la protección ya estaba fallada. Eso es la falla múltiple, y es lo
que la estrategia debe evitar.
Moubray describe tres escenarios con un dispositivo de protección (págs. 128–129): que ninguno falle; que
falle la función protegida mientras la protección funciona (la protección actúa y limita el daño); o que falle la
protección mientras la función protegida sigue bien (nadie se entera). Ese tercer caso es el que se ataca con
la búsqueda de fallas.
La tarea de búsqueda de falla no previene nada ni detecta deterioro: solo comprueba si la función oculta
todavía funciona. Ejemplos: arrancar la bomba de respaldo una vez al mes, probar el disparo por
sobrevelocidad, presionar el botón de prueba de una alarma, probar en banco la válvula de alivio.
EJEMPLO RESUELTO
Recipiente a presión con válvula de alivio. La válvula se traba cerrada por corrosión.
Pregunta 1: ¿lo nota el operador en condiciones normales? No: la presión sigue dentro de rango. Es oculta.
Pegunta 2: la falla múltiple (sobrepresión con la válvula trabada) ¿afecta seguridad? Sí.
Decisión: tarea proactiva si existe; si no, prueba funcional periódica de la válvula (búsqueda de falla); si
tampoco alcanza para bajar el riesgo a un nivel tolerable, el rediseño es obligatorio.
OJO EN EL EXAMEN
El error típico es confundir la tarea de búsqueda de falla con un modo o una causa de falla, o creer que una
falla oculta “no tiene consecuencias”. Sus consecuencias son las de la falla múltiple.
4
El intervalo P-F y la frecuencia de las tareas a condición
LO QUE DICE LA FUENTE Gulati, cap. 8, págs. 114–115
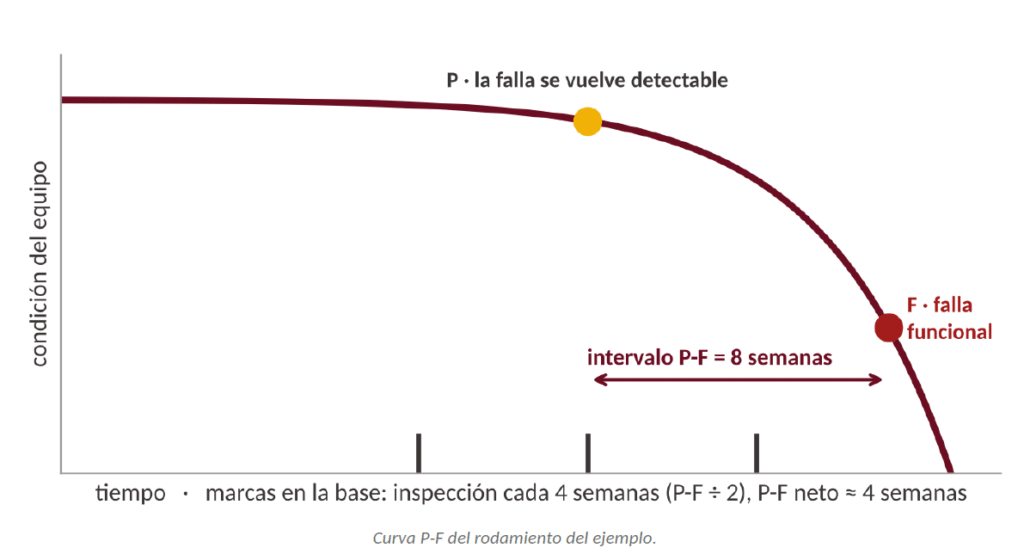
El intervalo P-F es el tiempo que pasa entre el punto en que una falla potencial se vuelve detectable (P) y el
punto en que se degrada a falla funcional (F); también se le llama tiempo de anticipación. En teoría, el
intervalo de la tarea debe ser menor que el P-F para atrapar la falla a tiempo, aunque en la práctica P y F no
son puntos fijos.
LO QUE DICE LA FUENTE Moubray, RCM II (español), cap. 7, págs. 161–163
Las tareas a condición deben hacerse a intervalos menores que el P-F. Si se hacen a intervalos más largos se
puede perder la falla; si se hacen muchísimo más seguido se desperdician recursos. Moubray señala que en
la práctica suele bastar una frecuencia igual a la mitad del intervalo P-F, y define el intervalo P-F neto como el
tiempo mínimo que queda para actuar entre la detección y la falla funcional.
LO QUE DICE LA FUENTE SAE JA1012 (español), sección 13.1, pág. 33
Para que una tarea a condición sea válida debe existir una falla potencial claramente definida, un intervalo
P-F identificable, el intervalo de la tarea debe ser menor que el P-F más corto probable, debe ser físicamente
posible hacerla a esa frecuencia, y el P-F neto debe alcanzar para actuar.
La regla que el examen pregunta es una sola: la frecuencia de una tarea a condición sale del intervalo P-F,
no del MTBF. El MTBF dice cada cuánto falla en promedio; el P-F dice cuánto aviso te da la falla antes de
llegar. Un rodamiento puede tener un MTBF de 3 años y avisar por vibración solo 6 semanas antes: lo revisas
cada 3 semanas, no cada 3 años.
Intervalo de la tarea < Intervalo P-F (regla práctica: intervalo de la tarea ≈ P-F ÷ 2)
Intervalo P-F neto = Intervalo P-F − Intervalo de la tarea
El P-F neto es el tiempo mínimo garantizado para reaccionar: pedir la refacción, planear, programar y
ejecutar en un paro. Si tu reacción tarda más que el P-F neto, tienes que inspeccionar más seguido.
EJEMPLO RESUELTO
Rodamiento de ventilador. Con análisis de vibraciones, el defecto se vuelve detectable unas 8 semanas
antes de la falla funcional. P-F = 8 semanas.
Regla práctica: inspeccionar cada 8 ÷ 2 = 4 semanas. P-F neto = 8 − 4 = 4 semanas.
Si planear y programar el cambio toma 2 semanas, el intervalo de 4 semanas sirve (4 ≥ 2).
Variante: el rodamiento no está en almacén y el proveedor tarda 6 semanas. Necesitas P-F neto ≥ 6, así que
el intervalo debe ser ≤ 8 − 6 = 2 semanas.
Si alguien propone inspeccionar cada 10 semanas: 10 > 8, se puede pasar toda la ventana sin ver la falla.
OJO EN EL EXAMEN
El error típico es calcular la frecuencia con el MTBF, o con un intervalo “razonablemente corto” elegido a ojo.
Moubray considera el intervalo arbitrario la forma más peligrosa de fijarlo (cap. 7, pág. 180).
5
Qué técnica predictiva detecta qué modo de falla
LO QUE DICE LA FUENTE Gulati, cap. 8, Maintenance Strategy—CBM, págs. 124–139
Gulati describe las tecnologías de mantenimiento basado en condición: vibraciones, termografía infrarroja,
ultrasonido aéreo y de contacto, análisis de aceite, monitoreo eléctrico (incluido el análisis de firma de
corriente), pruebas de aislamiento y corrientes inducidas, entre otras. Insiste en combinarlas para tener la
imagen completa del activo y en que el CBM no elimina defectos ni reemplaza todo el preventivo (pág. 139).
LO QUE DICE LA FUENTE SMRP BoK Pilar 3 (español), 3.3, págs. 7–9
El plan para equipo existente incluye seleccionar las técnicas de análisis y las tácticas de mantenimiento a
partir de la criticidad y del riesgo identificado.
Para el examen basta con asociar cada técnica con lo que “ve”. La tabla resume lo que Gulati atribuye a cada
una:
| Técnica | Qué detecta (modos de falla típicos) | Dónde lo explica Gulati |
|---|---|---|
| Análisis de vibraciones | Desbalance, desalineación, holgura mecánica, daño en rodamientos, engranes, bandas, ejes doblados | págs. 125–128 |
| Termografía infrarroja | Conexiones eléctricas flojas o sucias, sobrecalentamiento, aislamiento térmico dañado, fugas en techos | págs. 125 y 130 |
| Ultrasonido aéreo | Fugas de aire, gas o vacío; trampas de vapor; fugas internas en válvulas; arco, corona y tracking eléctrico | págs. 131–132 |
| Ultrasonido de contacto (espesores) | Pérdida de espesor por erosión y corrosión en tubería y recipientes | págs. 125 y 138 |
| Análisis de aceite | Desgaste mecánico (partículas), condición del lubricante, contaminación (agua, polvo) | pág. 134 |
| Monitoreo eléctrico y firma de corriente | Barras de rotor rotas, desbalance de fases, deterioro del aislamiento de devanados | págs. 136–137 |
| Corrientes inducidas | Defectos superficiales o poco profundos en tubos y piezas metálicas | pág. 139 |
Tres criterios para elegir: que la técnica vea la falla potencial de ese modo (no de otro); que el P-F que da sea
suficiente para reaccionar; y que el costo del programa sea menor que lo que evita.
EJEMPLO RESUELTO
Motor eléctrico de 75 kW. Modo: conexión floja en la caja de terminales. Técnica adecuada: termografía
(punto caliente). Vibraciones no lo verían a tiempo.
Mismo motor. Modo: barra de rotor rota. Técnica adecuada: análisis de firma de corriente. Termografía
tampoco es la primera opción.
OJO EN EL EXAMEN
El error típico es asignar “vibraciones” a todo, o pedir termografía para una fuga de aire comprimido (eso lo
ve el ultrasonido aéreo).
6
¿Qué tarea aplica? El diagrama de decisión
LO QUE DICE LA FUENTE Moubray, RCM II (español), cap. 10, págs. 214–227, y cap. 8, págs. 186–188
El diagrama de decisión integra en una sola estructura las consecuencias y la selección de tareas. Para cada
modo de falla se pregunta primero por sus consecuencias; luego se buscan, en orden, tareas a condición, de
reacondicionamiento cíclico y de sustitución cíclica; si ninguna es factible y conveniente, la acción “a falta de”
depende de la consecuencia: búsqueda de fallas para ocultas, rediseño obligatorio para seguridad y
ambiente, y ningún mantenimiento programado para consecuencias solo económicas, con rediseño como
opción secundaria.
LO QUE DICE LA FUENTE Gulati, cap. 8, págs. 121–122 y 139–140
El árbol lógico de Gulati etiqueta cada modo: A (seguridad o ambiente), B (económicamente significativo), C
(riesgo menor, candidato a correr a falla) y D (oculto). Las tareas pueden ser por tiempo, por condición o de
búsqueda de falla; correr a falla debe ser una decisión deliberada y documentada, y se revisa si hay costos,
regulaciones o daños secundarios que la hagan inaceptable.
El orden importa. Para cada modo de falla:
• Primero, consecuencias: ¿es oculto? ¿afecta seguridad o ambiente? ¿afecta operación? ¿o solo cuesta la
reparación?
• Después, tareas proactivas, en este orden de preferencia: a condición (predictiva), reacondicionamiento
cíclico, sustitución cíclica. Cada una debe ser técnicamente factible y valer la pena para ese tipo de
consecuencia.
• Si ninguna sirve, acción “a falta de”: búsqueda de falla (ocultas), rediseño (seguridad y ambiente) o
ningún mantenimiento programado, es decir, correr a falla (consecuencias operacionales y no
operacionales cuando nada es costo-efectivo).
“Vale la pena” no se mide igual para todos: en seguridad y ambiente, la tarea debe bajar el riesgo a un nivel
tolerable; en consecuencias económicas, debe costar menos que la falla en el mismo periodo.
Serie: R(sistema) = R1 × R2 × … × Rn
Paralelo activo: R(sistema) = 1 − (1 − R1)(1 − R2) … (1 − Rn)
Paralelo de dos: R(sistema) = R1 + R2 − R1 × R2
2 de 3 con bloques iguales: R(sistema) = R³ + 3R²(1 − R) = 3R² − 2R³
Serie con tasas constantes: R(sistema) = e^(−(λ1 + λ2 + … + λn)t)
EJEMPLO RESUELTO
Sistema de agua de enfriamiento: bomba principal A y bomba de respaldo B en espera.
Modo 1: rodamiento de la bomba A se desgasta. Evidente; consecuencia operacional (si falla, se arranca B y
la producción sigue, pero queda sin respaldo). Tarea a condición: vibración cada 3 semanas si el P-F es de 6.
Factible y barata: se elige.
Modo 2: impulsor de la bomba B se traba por sedimento estando en espera. Oculto (nadie lo nota hasta que
A falla). Tarea: arrancar B 15 minutos cada mes y verificar caudal (búsqueda de falla).
Modo 3: el guarda acoplamiento de la bomba A se agrieta. Solo cuesta reemplazarlo y no afecta operación.
Ninguna tarea programada vale la pena: correr a falla, documentado.
OJO EN EL EXAMEN
El error típico es elegir la tarea sin pasar por las consecuencias, o tratar correr a falla como “no hacer nada”.
Correr a falla es una decisión documentada; el correctivo no planeado por descuido es otra cosa.
7
FMEA / AMFE y el número de prioridad de riesgo (NPR o RPN)
LO QUE DICE LA FUENTE UNE-EN 60812:2008 (AMFE), 5.3.2, págs. 23–24
El número de prioridad de riesgo combina tres valores adimensionales: severidad del efecto (S), ocurrencia
del modo de falla en un periodo (O) y detección (D), donde un número de detección más alto significa menor
probabilidad de detectar. Los modos se ordenan de mayor a menor NPR. Las escalas varían; en la industria
automotriz se usan de 1 a 10.
LO QUE DICE LA FUENTE UNE-EN 60812:2008, 5.3.6.3 y 5.3.6.4, págs. 29–30
La norma advierte que un modo con severidad muy alta puede quedar con un NPR bajo (con S = 10, O = 3 y D
= 2 el NPR es 60), y enumera las limitaciones del NPR: valores ordinales que no se comparan linealmente,
combinaciones distintas con el mismo resultado y gran sensibilidad a cambios pequeños.
LO QUE DICE LA FUENTE Gulati, cap. 11, págs. 182–183
El FMEA es un método de equipo, paso a paso, para evaluar cómo puede fallar un activo, sistema o proceso,
sus causas y efectos, documentar las acciones de prevención y detección y recomendar cómo reducir el
riesgo.
El FMEA es la columna vertebral del RCM (Gulati lo llama el corazón del proceso, cap. 8, pág. 120), pero
también se usa solo, sobre todo en diseño y en procesos. Al agregarle criticidad se le llama FMECA o AMFEC.
Ojo con detección: es la única escala “al revés”. Un 1 significa que casi seguro lo detectas; un 10, que no lo
detectarás. Por eso un modo difícil de detectar sube en la lista.
EJEMPLO RESUELTO
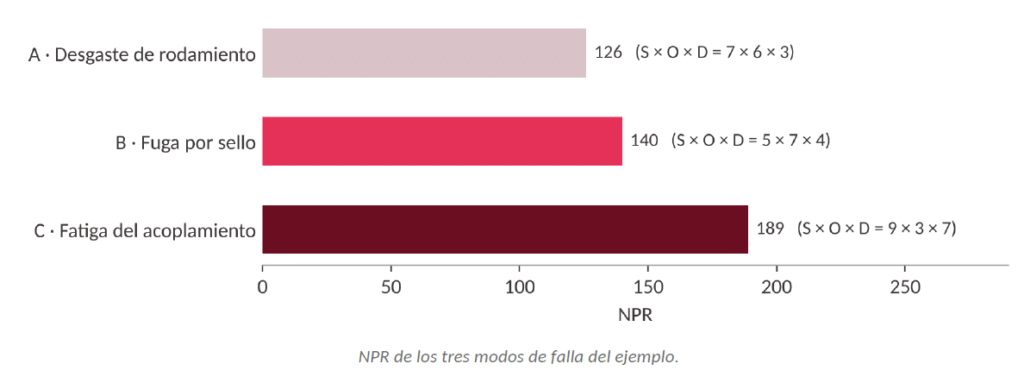
Tres modos de falla de un reductor (escala 1 a 10):
A) Desgaste del rodamiento de salida: S = 7, O = 6, D = 3 → NPR = 7 × 6 × 3 = 126
B) Fuga por el sello del eje: S = 5, O = 7, D = 4 → NPR = 5 × 7 × 4 = 140
C) Rotura por fatiga del acoplamiento: S = 9, O = 3, D = 7 → NPR = 9 × 3 × 7 = 189
Buena práctica: revisa además cualquier modo con severidad 9 o 10 aunque su NPR sea bajo. Si existiera un
modo con S = 10, O = 3, D = 2 (NPR = 60), no se deja al final solo por el número.
OJO EN EL EXAMEN
El error típico es no saber qué significan las siglas (es número de prioridad de riesgo, no “de prevención”),
invertir la escala de detección o comparar NPR como si fueran proporcionales: 120 no es “el doble de riesgo”
que 60.
8
RCA: causa raíz contra causa superficial
LO QUE DICE LA FUENTE Latino, Análisis de causa raíz versus análisis de causa superficial (español), págs. 3–8
Latino distingue lluvia de ideas, solución de problemas, resolución de problemas y RCA. Solo lo que se apoya
en evidencia para validar cada hipótesis califica como RCA; cuando una suposición se acepta como hecho, el
análisis es superficial. Critica los 5 porqués porque las fallas rara vez siguen una línea única y casi nunca
tienen una sola causa raíz, y presenta el árbol lógico, que parte del evento y sus modos y pregunta “¿cómo
pudo ocurrir?” validando cada rama con evidencia.
LO QUE DICE LA FUENTE Gulati, cap. 11, págs. 178–181
Gulati define el RCA como la identificación y evaluación de la razón de una condición indeseable, y explica
dos herramientas de apoyo: los 5 porqués, sencilla y rápida, y el diagrama de causa y efecto (espina de
pescado), útil cuando el problema tiene muchas causas posibles y hay un equipo para analizarlas.
LO QUE DICE LA FUENTE SMRP BoK Pilar 3 (español), 3.6 y 3.7, págs. 14–16
La investigación de fallas y el análisis de causa raíz, incluida la causa física y técnica, forman parte de
implementar la estrategia; revisar la estrategia implica evaluar KPI, analizar desviaciones y ajustar.
RCA, FMEA y RCM se confunden porque usan el mismo vocabulario, pero miran en direcciones opuestas:
| Herramienta | Mira hacia | Pregunta que contesta |
|---|---|---|
| FMEA | Adelante (lo que podría pasar) | ¿Cómo puede fallar y qué tan grave sería? |
| RCM | Adelante (la estrategia) | ¿Qué mantenimiento necesita para conservar su función? |
| RCA | Atrás (lo que ya pasó) | ¿Por qué ocurrió y qué evita que se repita? |
Un RCA serio llega a tres niveles de causa: física (qué componente falló y cómo), humana (qué decisión o
acción la permitió) y latente u organizacional (qué sistema, procedimiento o costumbre permitió esa
decisión). Quedarse en la causa física (“se rompió el rodamiento”) es causa superficial: se cambia la pieza y la
falla vuelve.
Del RCA sale la optimización del PM: si la causa fue una tarea mal definida, mal hecha o con frecuencia
equivocada, se corrige el plan de mantenimiento. Así se cierra el ciclo de la subárea 3.7.
EJEMPLO RESUELTO
Caso de Latino: un cliente rechaza solvente con motas negras. Los 5 porqués llegan a una sola causa (“se
percibió como no necesario”). El árbol lógico, validando con evidencia, encuentra contaminación en varios
puntos del flujo, descarta la carga de pipas y llega a una decisión de no instalar filtro en la línea de proceso
(págs. 10–12).
OJO EN EL EXAMEN
El error típico es llamar RCA a cualquier lluvia de ideas o a 5 porqués sin evidencia, o confundir RCA con
FMEA. Si el análisis no valida hipótesis con datos, es análisis superficial.
9
Eliminación de defectos
LO QUE DICE LA FUENTE Gulati, cap. 11, Defect Elimination, págs. 203–204
La eliminación de defectos busca identificar y quitar defectos antes de que provoquen una falla no planeada.
Los defectos pueden venir de diseño, compra, manejo, instalación, lubricación deficiente, mano de obra o
ensamble, y pueden entrar en cualquier etapa del ciclo de vida; la mayoría entra antes de la operación, y
quitarlos en el origen cuesta menos que encontrarlos después. La capacitación y herramientas como RCA,
Pareto y FMEA sostienen el programa.
Un defecto no es todavía una falla: es la semilla. Un perno con torque incorrecto, un acoplamiento
desalineado, grasa contaminada, una refacción mal almacenada. Si nadie lo quita, tarde o temprano se
convierte en el modo de falla que luego atiende el correctivo.
La relación con la confiabilidad es directa: menos defectos introducidos significa menos fallas y, por lo tanto,
mayor MTBF. Por eso la eliminación de defectos se apoya en el mantenimiento de precisión (fijación,
lubricación, alineación, balanceo), en procedimientos estándar y en la capacitación de operadores, técnicos y
almacenistas.
EJEMPLO RESUELTO
Planta con fallas repetidas de rodamientos en bombas. El RCA muestra que se montan a golpe de martillo y
se lubrican con grasa contaminada. Acciones de eliminación de defectos: calentador de inducción para
montaje, procedimiento de lubricación con grasa sellada, capacitación y verificación. El indicador que debe
moverse es el MTBF de esas bombas.
OJO EN EL EXAMEN
El error típico es ver la eliminación de defectos como “limpieza” o como algo aparte de la confiabilidad. Su
objetivo es justamente reducir fallas atacando su origen.
10
Confiabilidad dirigida por el operador (ODR) y mantenimiento autónomo
LO QUE DICE LA FUENTE Gulati, cap. 7, The Role of Operations, págs. 102–103
En la confiabilidad dirigida por el operador, el operador se vuelve parte del cuidado del activo: observa y
registra su condición (fugas, ruidos, temperatura, vibración), hace tareas básicas de mantenimiento y
participa en el análisis de causa raíz cuando hay una falla. El objetivo es reducir paros no planeados y
aumentar el tiempo productivo.
LO QUE DICE LA FUENTE TPM en industrias de proceso (español), cap. 4, págs. 105 y 119–120
El mantenimiento autónomo, hecho por el departamento de producción, es uno de los pilares del TPM. Sus
objetivos son evitar el deterioro con operación correcta y revisiones diarias, llevar el equipo a su estado ideal
y establecer las condiciones básicas para mantenerlo así. Se implanta en siete pasos, empezando por la
limpieza inicial como medio de inspección.
El operador es quien más tiempo pasa junto al equipo y quien primero puede notar una falla potencial: un
ruido nuevo, una fuga, un olor, una temperatura distinta. Si lo reporta a tiempo, el P-F se aprovecha; si no, la
falla llega como correctivo. Por eso el operador sí tiene papel en la confiabilidad, y uno central.
Los siete pasos del mantenimiento autónomo en la versión para industrias de proceso (tabla 4-4 del libro,
pág. 120): 1) limpieza inicial; 2) eliminar fuentes de contaminación y lugares de difícil acceso; 3) establecer
estándares de limpieza, lubricación y apriete de pernos; 4) inspección general; 5) inspección autónoma; 6)
mantenimiento autónomo enfocado en calidad y estandarización; 7) práctica plena de la autogestión.
EJEMPLO RESUELTO
Ruta diaria del operador de una línea de llenado: 10 minutos al arranque para revisar fugas, ruidos, nivel de
aceite y temperatura al tacto con termómetro infrarrojo; reporte en tarjeta de anomalía. Mantenimiento
convierte cada tarjeta en solicitud de trabajo y el planeador la prioriza.
OJO EN EL EXAMEN
El error típico es creer que la confiabilidad es tarea exclusiva de mantenimiento, o que el mantenimiento
autónomo consiste en que el operador repare. El operador cuida, inspecciona y reporta; las reparaciones
especializadas siguen siendo de mantenimiento.
?
Práctica tipo examen
1
1. ¿Cuál es el objetivo principal del RCM?
A) Preservar el equipo en condición de nuevo.
B) Preservar la función del sistema en su contexto operacional.
C) Reducir el número de tareas preventivas.
D) Eliminar el mantenimiento correctivo.
2
2. Un modo de falla tiene un intervalo P-F de 6 semanas y el MTBF del equipo es de 2 años. ¿Con
qué frecuencia conviene hacer la inspección a condición?
A) Cada 2 años.
B) Cada 1 año.
C) Cada 3 semanas.
D) Cada 6 semanas.
3
3. La válvula de alivio de un recipiente se trabó cerrada y la presión sigue normal. ¿Qué tipo de falla
es y qué tarea corresponde?
A) Evidente; tarea a condición.
B) Oculta; tarea de búsqueda de falla.
C) Funcional; correr a falla.
D) Potencial; sustitución cíclica.
4
4. Un modo de falla tiene S = 8, O = 4 y D = 5. ¿Cuál es su RPN?
A) 17.
B) 160.
C) 32.
D) 40.
5
5. ¿Qué técnica es la más adecuada para detectar una conexión floja en un tablero eléctrico
energizado?
A) Análisis de aceite.
B) Ultrasonido de contacto para espesores.
C) Termografía infrarroja.
D) Análisis de vibraciones.
6
6. Un equipo que no tenía filtro en la succión falla por desgaste del impulsor. ¿Cuál es el modo de
falla y cuál la causa?
A) Modo: falta de filtro; causa: impulsor desgastado.
B) Modo: impulsor desgastado; causa: sólidos por falta de filtro.
C) Modo: baja de caudal; causa: impulsor desgastado.
D) Modo y causa son lo mismo.
7
7. Un equipo de trabajo pregunta “¿por qué?” cinco veces sin revisar datos y concluye una sola
causa. Según Latino, ¿qué hicieron?
A) Un RCA completo.
B) Un FMEA.
C) Un análisis de causa superficial.
D) Un análisis de criticidad.
8
8. Si no se encuentra ninguna tarea proactiva para un modo de falla con consecuencias de
seguridad, ¿qué indica el RCM?
A) Correr a falla.
B) Búsqueda de fallas.
C) Rediseño obligatorio.
D) Duplicar la frecuencia del preventivo.
RESPUESTAS
1. Respuesta: B. El RCM conserva lo que el usuario necesita que el activo haga; reducir tareas puede ser
consecuencia, no objetivo.
2. Respuesta: C. La frecuencia sale del P-F, no del MTBF; la regla práctica es la mitad del P-F (6 ÷ 2 = 3 semanas).
Cada 6 semanas no deja tiempo para reaccionar.
3. Respuesta: B. Nadie lo nota en condiciones normales (oculta) y la tarea adecuada comprueba periódicamente
que la protección funcione.
4. Respuesta: B. 8 × 4 × 5 = 160. Recuerda que un D alto indica que es difícil de detectar.
5. Respuesta: C. La conexión floja genera un punto caliente que la termografía ve sin contacto.
6. Respuesta: B. El modo es el evento que provoca la falla funcional; la causa explica por qué ocurrió. La baja de
caudal es la falla funcional.
7. Respuesta: C. Sin validar hipótesis con evidencia, el análisis no califica como RCA.
8. Respuesta: C. En seguridad y ambiente, si ninguna tarea baja el riesgo a un nivel tolerable, el rediseño o el
cambio de proceso es obligatorio.