
¿Qué es el OEE y cómo se calcula correctamente?
Descarga nuestra herramienta y calcula tu OEE con la fórmula oficial del SMRP.
Llena el formulario y obtén acceso inmediato
El OEE (Efectividad Global del Equipo) mide qué proporción del tiempo que programaste una línea se convirtió en producto bueno, a velocidad nominal. Combina tres factores en un solo número: disponibilidad, rendimiento y calidad.
Y los tres se multiplican, no se promedian. Noventa por ciento en cada uno no da noventa por ciento de OEE: da setenta y tres. Esa multiplicación es la primera cosa que hay que entender del indicador, y también la que explica por qué incomoda tanto.
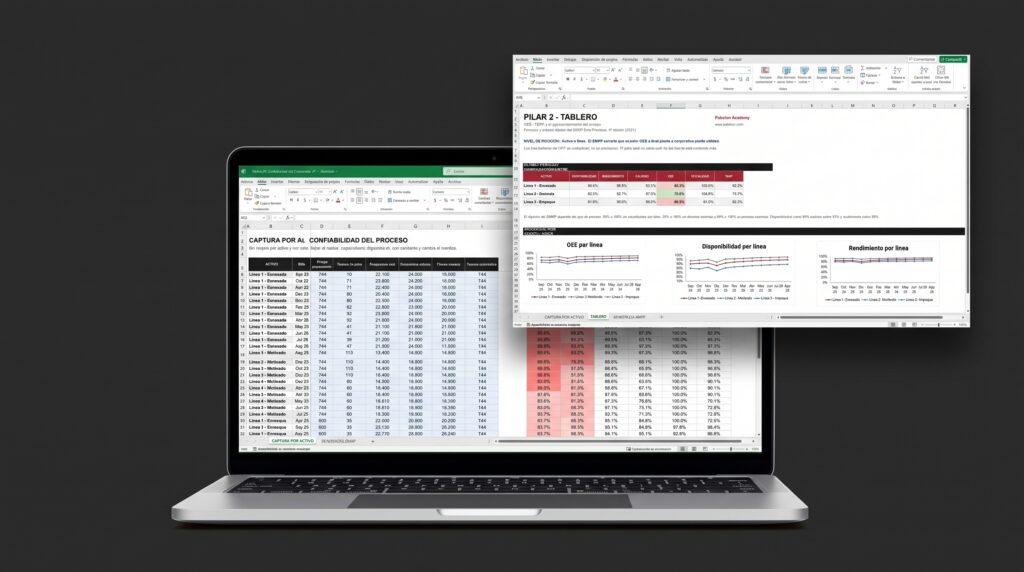
Con este tablero capturas doce periodos por línea y obtienes los tres factores por separado, el OEE, la utilización del calendario y el TEEP, comparados contra los objetivos que publica el SMRP según tu tipo de proceso.
Qué obtienes al capturar tus datos
Los tres factores del OEE calculados por separado para cada línea, más el OEE, la utilización del calendario y el TEEP. Una tabla que compara tus líneas entre sí en el último periodo, y tres gráficas de tendencia de doce periodos.
Son seis datos por línea y por mes, todos de tu registro de producción: tiempo programado, tiempo de paro, producción real, producción teórica, piezas buenas y tiempo calendario.
Por qué este tablero captura por línea y no por planta
Es la decisión de diseño más importante de esta herramienta, y no es nuestra: viene del propio estándar.
El SMRP advierte expresamente que hay que tener cuidado al calcular OEE a nivel planta o corporativo, porque el indicador pierde utilidad al agregarse.
La razón se ve con un ejemplo. Un OEE de planta del 78% puede ser veinte equipos operando al 78%, o dieciocho equipos al 88% y dos al 30%. Son situaciones opuestas, exigen acciones opuestas, y el promedio no las distingue.
Por eso aquí capturas una línea por renglón. Y por eso el tablero compara tus líneas entre sí: el hallazgo casi siempre está en la que se sale del grupo.
Los tres componentes del OEE
Disponibilidad
Disponibilidad = (Tiempo programado − Tiempo de paro) ÷ Tiempo programado
Qué proporción del tiempo programado estuvo la línea realmente operando.
Responde: ¿estuvo prendida?
Se pierde por fallas, cambios de formato, ajustes, falta de material y esperas. El objetivo del SMRP, como componente del OEE de clase mundial, es por encima del 90%.
Rendimiento
Rendimiento = Producción real ÷ Producción teórica a velocidad nominal
Qué tan cerca estuvo de su velocidad de diseño mientras operaba.
Responde: ¿fue a la velocidad que debía?
Se pierde por microparos, velocidad reducida deliberada, arranques lentos y desgaste. Objetivo: por encima del 95%.
Es el factor que más se calcula mal, porque exige tener definida la velocidad nominal de cada línea. No la de la placa del fabricante necesariamente, sino la mejor velocidad sostenible con el producto que corres.
Calidad
Calidad = Piezas buenas ÷ Producción total
Qué proporción de lo que produjo salió bueno a la primera.
Responde: ¿sirvió lo que produjo?
El retrabajo cuenta como pérdida de calidad aunque la pieza termine siendo vendible. Objetivo: por encima del 99%.
OEE y TEEP: la diferencia es el denominador
El TEEP (Desempeño Total Efectivo del Equipo) usa la misma lógica pero mide contra el tiempo calendario completo, no contra el tiempo programado.
El OEE pregunta: de lo que programé, ¿cuánto aproveché?
El TEEP pregunta: de las 24 horas de los 365 días, ¿cuánto aproveché?
Una planta de un solo turno puede tener OEE del 90% y TEEP del 30%. Ninguno de los dos está mal: dicen cosas distintas.
El TEEP es la métrica que interesa a dirección cuando evalúa comprar capacidad nueva. Antes de aprobar esa inversión, conviene saber cuánta capacidad ya existe sin usar. Pero no sirve para evaluar a mantenimiento, porque incluye decisiones comerciales y de programación que no dependen del área.
Cómo interpretar tus resultados
A diferencia de lo que suele creerse, el SMRP sí publica objetivo de OEE, y lo diferencia por tipo de proceso.
Y desglosa de dónde sale ese 85%: disponibilidad sobre 90%, calidad sobre 99% y rendimiento sobre 95%. Multiplicados, dan aproximadamente 85%.
Ese desglose es más útil que el número final. Un OEE de 74% no te dice qué arreglar. Un OEE de 74% con calidad al 98%, disponibilidad al 90% y rendimiento al 84% sí: tu problema es de velocidad, no de paros ni de scrap.
La regla práctica: compara siempre los tres factores antes de mirar el resultado.
| Tipo de manufactura | OEE de clase mundial |
|---|---|
|
Por lotes |
85% a 100% |
|
Discreta continua |
90% a 100% |
|
Proceso continuo |
95% a 100%
|
Por qué importa medirlo
- Encontrar la pérdida dominante. El OEE castiga las tres pérdidas por igual, y el desglose señala cuál pesa más. Es la diferencia entre saber que estás al 74% y saber por qué.
- Comparar líneas con criterio común. Dos líneas con producción distinta no se comparan por unidades. Sí se comparan por qué proporción de su tiempo programado aprovechan.
- Medir el impacto de una mejora. El OET antes y después de un cambio de formato optimizado, de un programa de lubricación o de una modificación mecánica.
- Justificar o descartar capacidad nueva. El TEEP responde cuánta capacidad ya existe sin usar, antes de comprar más.
¿Cuándo se calcula?
- Por turno, en las líneas críticas, para tener visibilidad operativa inmediata.
- Semanalmente, como resumen de la línea.
- Mensualmente, para tendencia y para comparar entre líneas, que es como está armado este tablero.
- Después de cada mejora, para medir el impacto contra la línea base de los meses previos.
¿Tienes dudas sobre esta herramienta?
No, es gratuita y de uso libre, solo necesitas completar el formulario y te redirigirá a la herramienta.
Las que necesites. Para agregar una, copia los doce renglones de una existente y cambia el nombre.
Los turnos programados menos los paros planeados de planta. Conviene acordarlo por escrito entre operaciones y mantenimiento: la mitad de las discusiones sobre OEE son en realidad discusiones sobre el denominador.
Sí, como pérdida de disponibilidad. Reducirlos es precisamente uno de los usos del indicador.
Usa la velocidad nominal ponderada por mezcla del periodo, o calcula el OEE por producto si la mezcla varía mucho.
Del SMRP Best Practices, 6ª edición (2021), métricas 2.1.1 y 2.1.2, y Apéndice 2.0.